Что такое ПЭТ-преформа и зачем нужно литье под давлением
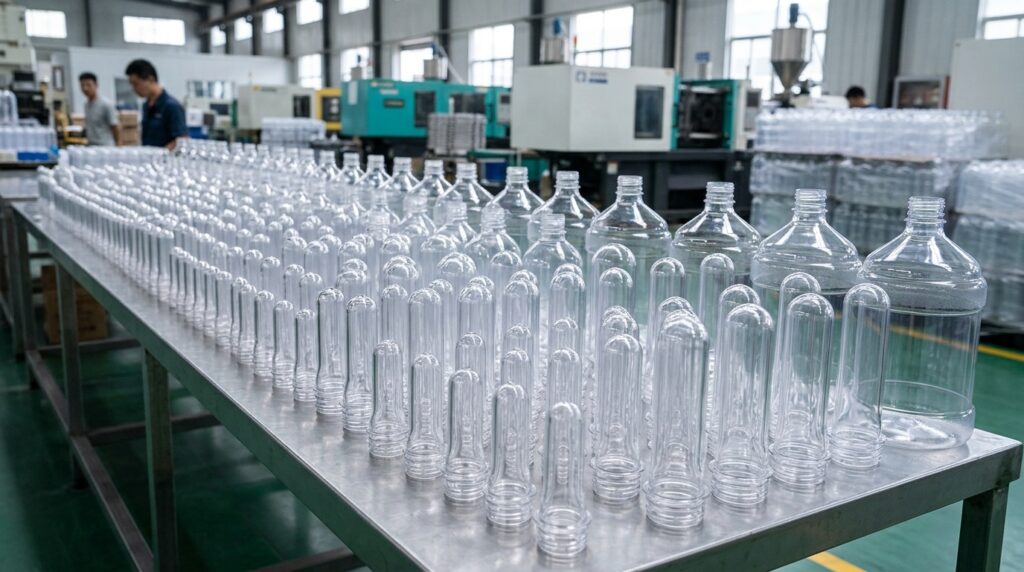
ПЭТ-преформа – это заготовка из полиэтилентерефталата, имеющая форму небольшой толстостенной пробирки с готовой горловиной и резьбой под крышку. После производства преформу нагревают до необходимой температуры и растягивают сжатым воздухом в специальной выдувной форме, получая бутылку заданного объема и конфигурации. Литье пластиковых изделий под давлением позволяет производить преформы с высокой точностью размеров и повторяемостью характеристик. Расплавленный полимер подается в закрытую пресс-форму, заполняет ее полости и охлаждается до состояния, при котором изделие можно извлечь без существенной деформации.
Технология востребована благодаря нескольким преимуществам:
- высокой производительности при серийном выпуске;
- возможности изготовления многогнездных пластиковых изделий;
- стабильности геометрии горловины и резьбы;
- возможности автоматизации производственного цикла;
- эффективному использованию сырья при правильно настроенном процессе.
Однако производство ПЭТ-преформ предъявляет повышенные требования к подготовке гранулята, температурному режиму, конструкции пресс-формы и охлаждению.
Технология литья ПЭТ-преформ
Производственный процесс включает несколько последовательных этапов. Нарушение любого из них может привести к появлению дефектов, увеличению брака и снижению производительности оборудования.
1. Подготовка сырья
Для производства используют гранулированный ПЭТ, предназначенный для изготовления преформ и соответствующий требованиям конечного применения. Для упаковки пищевых продуктов необходимо выбирать материал с подходящими характеристиками и документами, подтверждающими его пригодность для такого использования. ПЭТ чувствителен к влаге. При нагревании влажного сырья происходит гидролитическое разрушение полимерных цепей, что снижает молекулярную массу и ухудшает механические свойства пластикового изделия. Поэтому перед переработкой гранулят обычно сушат в осушителе с контролем температуры, времени и остаточной влажности. Конкретные параметры сушки определяются маркой сырья и рекомендациями производителя. Недостаточно просто нагреть гранулы: необходимо обеспечить требуемую точку росы воздуха и исключить повторное увлажнение материала.
2. Плавление и дозирование
Подготовленный гранулят поступает в цилиндр термопластавтомата, где перемещается вращающимся шнеком, нагревается и плавится. Шнек обеспечивает перемешивание материала и формирование необходимой дозы расплава. Температурный профиль цилиндра, скорость вращения шнека и противодавление подбираются с учетом характеристик ПЭТ и конструкции оборудования. Слишком высокая температура или чрезмерное время пребывания расплава могут вызвать термическую деградацию полимера.
3. Заполнение пресс-формы
Расплав под давлением впрыскивается в полости пресс-формы. В конструкции предусмотрены формующие элементы, которые определяют геометрию корпуса преформы, ее дна, горловины и резьбы. На этом этапе важны скорость впрыска, давление, переключение на выдержку и равномерность заполнения всех гнезд. Неправильно подобранные параметры могут приводить к недоливам, облоям, неоднородности стенок и другим дефектам.
4. Охлаждение и извлечение
После заполнения формы пластиковое изделие охлаждается. Температурный режим должен обеспечивать достаточную жесткость преформы при извлечении, не создавая избыточных внутренних напряжений. В промышленном оборудовании применяют водяные контуры охлаждения, распределительные коллекторы и системы контроля температуры. Эффективность отвода тепла существенно влияет на длительность цикла и производительность всей установки. После охлаждения преформы извлекаются из формы и передаются на дальнейшую транспортировку, контроль качества или упаковку.
5. Контроль качества
Готовые пластиковые изделия проверяют на соответствие техническим требованиям. Контролируются масса, геометрические размеры, качество горловины, внешний вид, отсутствие загрязнений и критических дефектов. Для ответственных применений могут дополнительно оцениваться распределение материала, оптические свойства, ацетальдегид и другие показатели в соответствии со спецификацией заказчика.
Оборудование для производства ПЭТ-преформ
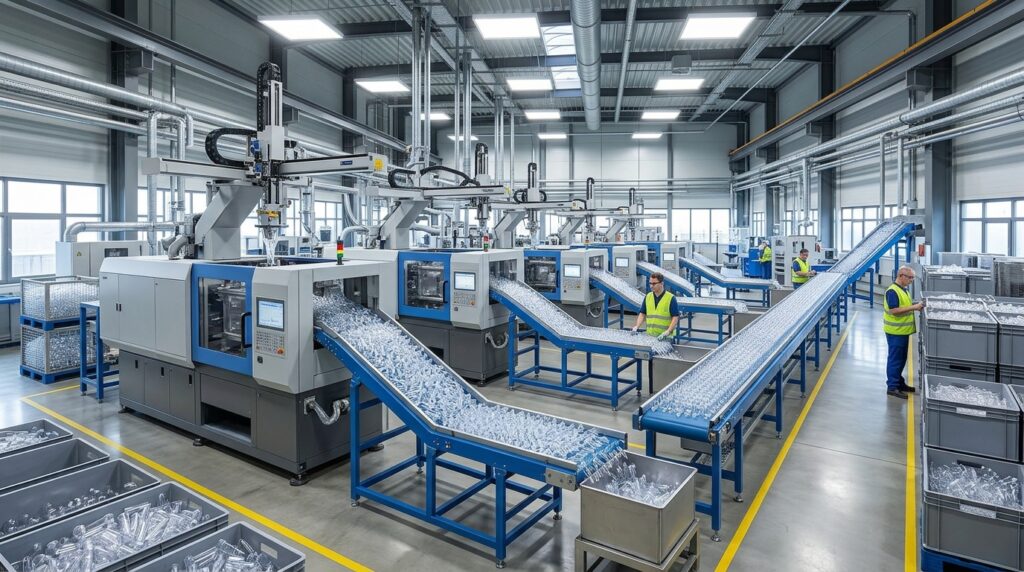
Производственная линия представляет собой не только термопластавтомат. Для устойчивой работы необходимо предусмотреть оборудование для подготовки сырья, охлаждения, транспортировки пластиковых изделий и контроля процесса. Основные элементы линии представлены в таблице.
| Оборудование | Назначение | На что обратить внимание |
| Термопластавтомат | Плавление ПЭТ и впрыск расплава | Усилие смыкания, объем впрыска, повторяемость дозирования |
| Пресс-форма | Формирование преформ | Количество гнезд, ресурс, охлаждение, ремонтопригодность |
| Осушитель ПЭТ | Удаление влаги из гранулята | Производительность, точка росы, стабильность режима |
| Система подачи сырья | Транспортировка гранулята | Герметичность, защита от повторного увлажнения |
| Чиллер и система охлаждения | Отвод тепла от формы и оборудования | Холодопроизводительность, расход воды, температурная стабильность |
| Робот или система извлечения | Извлечение и перемещение изделий | Скорость, точность, совместимость с формой |
| Система контроля качества | Проверка изделий | Точность измерений, повторяемость, возможность регистрации данных |
Подбор оборудования выполняют по расчетной производительности, характеристикам изделия и режиму эксплуатации. Важно, чтобы производительность осушителя, охлаждения и вспомогательных систем соответствовала возможностям термопластавтомата.
Пресс-форма – ключевой элемент производства
Пресс-форма во многом определяет себестоимость преформы, качество изделия и устойчивость производственного процесса. Ее конструкция включает формующие вставки, литниковую систему, каналы охлаждения, механизмы раскрытия и извлечения. Одним из главных параметров является количество гнезд. Чем больше гнезд, тем больше преформ производится за один цикл, однако увеличиваются требования к усилию смыкания, объему впрыска, охлаждению и равномерности заполнения.
Для расчета производительности используют следующую формулу:
Производительность, шт./ч = количество гнезд × 3600 / длительность цикла в секундах
Это расчетная производительность без учета остановок, брака, переналадок и технического обслуживания. Фактический выпуск будет ниже.
При выборе пресс-формы необходимо учитывать массу преформы, геометрию горловины, тип резьбы, требования к распределению материала и совместимость с выдувным оборудованием заказчика.
Объемы запуска производства: от пилотной партии до массового выпуска
Минимальный экономически оправданный объем выпуска зависит от стоимости оснастки, сложности пластикового изделия, количества гнезд, загрузки оборудования и спроса. Универсального порога запуска не существует: одинаковая преформа может быть выгодной для одного предприятия и нерентабельной для другого. Для предварительной оценки можно использовать следующие сценарии.
| Формат производства | Характеристика | Когда подходит |
| Пилотный выпуск | Ограниченные партии для испытаний и проверки спроса | Разработка новой преформы, тестирование материала и технологии |
| Малосерийное производство | Регулярные партии при умеренной загрузке оборудования | Локальные заказчики, несколько типоразмеров |
| Среднесерийное производство | Плановые партии с устойчивым графиком заказов | Региональные производители напитков и упаковки |
| Массовое производство | Высокая загрузка многогнездной оснастки | Крупные разливные предприятия и стабильные долгосрочные контракты |
Эти категории условны и не привязаны к фиксированному количеству изделий. Для конкретного проекта объемы рассчитывают исходя из заказов, сменности, времени переналадки и доступности оборудования.
Из чего складывается себестоимость ПЭТ-преформ
При планировании производства важно учитывать не только цену гранулята и оборудования, но и все расходы, связанные с выпуском пластикового изделия.
К основным статьям затрат относятся:
- ПЭТ-сырье и технологические потери;
- электроэнергия;
- амортизация термопластавтомата и пресс-формы;
- техническое обслуживание и запасные части;
- заработная плата персонала;
- охлаждение, сушка и вспомогательные процессы;
- упаковка, складирование и логистика;
- контроль качества и утилизация брака.
На себестоимость одной преформы существенно влияют ее масса, цена сырья и фактическая загрузка линии. Повышение производительности не всегда автоматически снижает расходы: если увеличивается количество брака или растут затраты на обслуживание, экономический эффект может оказаться отрицательным.
Типичные ошибки при запуске производства
Одна из распространенных ошибок – выбор оборудования только по цене. Недостаточная производительность впрыска, неподходящее усилие смыкания или слабая система охлаждения могут ограничить выпуск даже при качественной пресс-форме. Также часто недооценивают важность подготовки сырья. Нестабильная сушка приводит к ухудшению свойств ПЭТ и увеличению количества дефектов. Перед запуском необходимо проверить совместимость пресс-формы с термопластавтоматом, согласовать требования к преформе с производителем бутылок и провести испытания на реальном выдувном оборудовании. Отдельное внимание следует уделить планированию запасных частей, квалификации операторов и техническому обслуживанию. Простои многогнездной линии могут приводить к существенным потерям выпуска.
Заключение
Литье пластиковых изделий под давлением позволяет производить ПЭТ-преформы с высокой точностью и производительностью. Однако успешный запуск зависит от согласованной работы всей системы: подготовки сырья, термопластавтомата, пресс-формы, охлаждения и контроля качества. При выборе оборудования важно отталкиваться от требуемого объема выпуска, массы детали, характеристик горловины и реальной загрузки линии. Расчет производительности необходимо дополнять оценкой простоев, брака и себестоимости. Для небольших проектов ключевыми становятся гибкость и стоимость запуска, а для массового производства – производительность многогнездной формы, стабильность цикла и минимизация простоев. Предварительный инженерный и экономический расчет позволяет подобрать конфигурацию линии под конкретный спрос и избежать неоправданных инвестиций.
Компания «БМ-Сервис» предлагает услугу литья пластиковых изделий на заказ. Мы готовы предоставить гибкие условия сотрудничества, выгодные цены и оперативное выполнение работ различной сложности.
Часто задаваемые вопросы
Какое оборудование необходимо для производства ПЭТ-преформ?
Основу линии составляют термопластавтомат и пресс-форма. Дополнительно требуются осушитель сырья, система подачи гранулята, оборудование для охлаждения, система извлечения пластиковых изделий и средства контроля качества.
Сколько преформ можно производить за час?
Производительность зависит от количества гнезд пресс-формы и длительности цикла. Например, форма на 48 гнезд при цикле 12 секунд теоретически выпускает 14 400 преформ в час. Реальный результат зависит от простоев, брака и режима работы.
Как выбрать пресс-форму для ПЭТ-преформ?
Необходимо учитывать массу и геометрию преформы, тип горловины, количество гнезд, ресурс оснастки, качество охлаждения и совместимость с термопластавтоматом. Выбор также зависит от планируемого объема производства.
Можно ли использовать вторичный ПЭТ для производства преформ?
Использование вторичного ПЭТ зависит от назначения упаковки, требований законодательства и характеристик сырья. Для пищевой упаковки необходимо применять материал и технологию, соответствующие действующим требованиям безопасности. Не любой переработанный ПЭТ подходит для такого производства.
Как определить экономически выгодный объем запуска?
Необходимо оценить прогноз спроса, стоимость оборудования и оснастки, производительность линии, расходы на сырье, энергию, персонал и обслуживание. Затем рассчитывают себестоимость пластикового изделия и точку безубыточности при различных уровнях загрузки.
 Загрузка...